

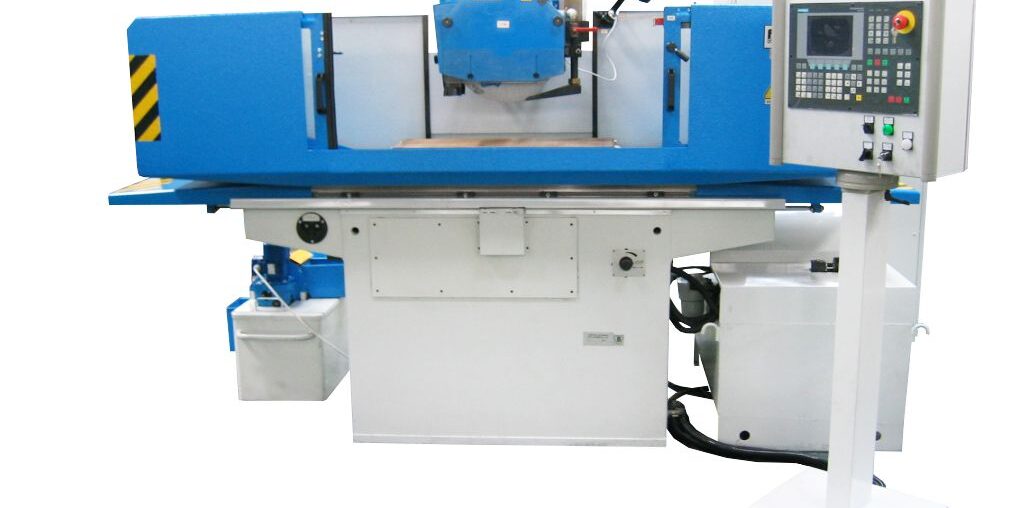
Szlifierka najczęściej przestaje trzymać płaskość z powodu zużytych prowadnic i łoża, niewłaściwego mocowania detalu na stole, niewyważonej lub zużytej ściernicy albo błędnie dobranych parametrów posuwu i dosuwu. W praktyce serwisowej rzadko winny jest jeden czynnik, zwykle nakładają się na siebie dwa lub trzy z wymienionych. Poniżej pokazujemy, jak rozpoznać każdą z tych przyczyn i na czym polega ich diagnostyka.
W skrócie
- Zużyta geometria prowadnic i łoża to jedna z najczęstszych, a zarazem najtrudniejszych do samodzielnego rozpoznania przyczyn utraty płaskości.
- Niewłaściwe mocowanie na stole, w tym na stole elektromagnetycznym, może odkształcić cienki detal jeszcze przed rozpoczęciem szlifowania.
- Trzpień do statycznego wyważania ściernicy należy do standardowego wyposażenia naszych szlifierek SPG nie bez powodu: niewyważona ściernica generuje drgania widoczne na obrobionej powierzchni.
- Diagnostykę przyczyny zaczynamy zawsze od sprawdzenia geometrii maszyny, dopiero potem analizujemy parametry obróbki i oprzyrządowanie.
Jak rozpoznać utratę płaskości w szlifowanym detalu?
Utratę płaskości najłatwiej rozpoznać po charakterystycznym wklęśnięciu lub wypukłości na dłuższym boku detalu, widocznym przy pomiarze liniałem krawędziowym lub czujnikiem na trzech punktach podparcia. Błąd bywa też widoczny jako miejscowe, powtarzające się prążki na powierzchni, ułożone w rytmie ruchu stołu, co zwykle wskazuje na przyczynę mechaniczną, a nie tylko na dobór parametrów obróbki. Przy elementach dłuższych niż zakres szlifowania pojedynczego przejścia błąd narasta zwykle w kierunku wzdłużnym stołu, ponieważ to on najbardziej obciąża prowadnice.
Jak zużycie prowadnic i łoża wpływa na dokładność szlifowania?
Zużyte prowadnice i łoże powodują, że stół lub kolumna szlifierki nie poruszają się już po idealnie prostej linii, więc ściernica kopiuje ten błąd na obrabianej powierzchni, nawet jeśli sama maszyna wygląda na sprawną. W ramach usług regeneracyjnych szlifujemy prowadnice i łoże w tokarkach, wykrawarkach i innych maszynach wykorzystywanych do obróbki skrawaniem, więc ten typ zużycia obserwujemy regularnie u klientów zgłaszających właśnie problem z płaskością. Zanim przystąpimy do szlifowania łoża, każdą naprawę poprzedzamy kompletną diagnostyką maszyny, żeby wykluczyć inne, tańsze w usunięciu przyczyny. Ten temat rozwijamy szerzej w osobnym materiale poświęconym wyłącznie szlifowaniu prowadnic i łoża.
Dlaczego niewłaściwe mocowanie detalu psuje płaskość?
Niewłaściwe mocowanie psuje płaskość wtedy, gdy siła docisku odkształca cienki lub napięty wewnętrznie detal, który po zdjęciu z uchwytu wraca do pierwotnego kształtu i ujawnia błąd niewidoczny podczas samego szlifowania. Nasze stoły i uchwyty elektromagnetyczne pozwalają regulować siłę mocowania w zakresie od 10 do 110 V, co ma znaczenie właśnie przy cienkich elementach, gdzie maksymalna siła zacisku bywa nadmiarowa. Konstrukcja uchwytu elektromagnetycznego, oparta na płytach biegunowych ze stali i mosiądzu, mocuje element bez punktowego docisku charakterystycznego dla szczęk mechanicznych, co ogranicza ryzyko lokalnego odkształcenia. Przy detalach o skomplikowanym kształcie lub dużej rozpiętości dobieramy rozstaw biegunów i siłę mocowania indywidualnie, zamiast stosować ustawienie uniwersalne dla wszystkich elementów.
Jak niewyważona lub zużyta ściernica wpływa na błąd płaskości?
Niewyważona ściernica wywołuje drgania synchroniczne z jej obrotem, które przenoszą się na powierzchnię detalu jako regularne, faliste ślady, trudne do usunięcia bez ponownego obciągnięcia narzędzia. W standardowym wyposażeniu naszych szlifierek SPG znajduje się trzpień do statycznego wyważania ściernicy oraz ściągacz do obsady, więc wyważenie i obciągnięcie ściernicy wykonuje się bez demontażu całego zespołu wrzeciona. Ściernica traci też płaskość roboczą wraz ze zużyciem, ponieważ jej obwód przestaje być idealnie okrągły, co przy dużej prędkości obrotowej (nasze modele pracują w zakresie od 500 do 3200 obr/min, zależnie od wielkości) potęguje efekt drgań. Regularne obciąganie ściernicy przed każdą serią precyzyjnych detali eliminuje większość tego typu błędów jeszcze przed rozpoczęciem właściwego szlifowania.
Co ma wspólnego czystość stołu z dokładnością szlifowania?
Zanieczyszczenia i opiłki pod detalem unoszą go nawet o kilka mikrometrów, co przy tolerancjach rzędu 0,001 mm, jakie oferują nasze szlifierki numeryczne, wystarcza, by cały efekt precyzyjnego dosuwu poszedł na marne. W standardowym wyposażeniu każdej szlifierki SPG znajduje się zgarniacz do czyszczenia stołu, który usuwa opiłki z powierzchni roboczej przed każdym mocowaniem kolejnego elementu. Przy pracy na mokro dodatkowym źródłem błędu bywa filtr chłodziwa, dlatego w wyposażeniu dodatkowym oferujemy zbiornik chłodziwa z filtrem magnetyczno-bibułowym, zatrzymujący drobiny ścierne krążące w układzie. Pominięcie tego etapu jest pozornie drobnym niedopatrzeniem, a w praktyce jedną z najłatwiejszych do wyeliminowania przyczyn powtarzających się błędów płaskości.
Kiedy parametry posuwu i dosuwu są przyczyną błędu?
Parametry posuwu i dosuwu są przyczyną błędu wtedy, gdy dosuw na jeden przejazd jest zbyt duży w stosunku do sztywności układu, przez co ściernica lekko odbija się od materiału zamiast go równo zdejmować. Nasze szlifierki numeryczne pozwalają ustawić minimalną wartość automatycznego dosuwu na poziomie 0,001 mm, więc przy twardych lub cienkich detalach warto rozłożyć obróbkę na więcej, drobniejszych przejść zamiast dążyć do skrócenia cyklu jednym, głębszym dosuwem. Zbyt wysoka prędkość stołu, ustawiona poza zalecany zakres (od 0,1 do 3 lub 5 m/min, zależnie od modelu), zwiększa z kolei ryzyko lokalnego przegrzania i odkształcenia termicznego cienkiej warstwy detalu. Dobór tych parametrów traktujemy jako element wiedzy przekazywanej operatorowi przy uruchomieniu maszyny, a nie jednorazowe ustawienie fabryczne.
Jak diagnozujemy przyczynę utraty płaskości w naszym serwisie?
Diagnozę zaczynamy od pomiaru geometrii samej maszyny, czyli sprawdzenia stanu prowadnic i łoża, zanim ocenimy detal czy parametry obróbki, ponieważ błąd maszyny maskuje wszystkie inne przyczyny. Jeśli przegląd potwierdzi zużycie geometrii, przechodzimy do szlifowania prowadnic i łoża w ramach usług regeneracyjnych, a dopiero po przywróceniu maszynie pierwotnej dokładności sprawdzamy pozostałe czynniki, takie jak mocowanie czy wyważenie ściernicy. Taka kolejność wynika z ponad trzydziestoletniej praktyki w remontach obrabiarek do metalu, w trakcie których wielokrotnie widzieliśmy, jak poprawa jednego parametru bez sprawdzenia pozostałych daje tylko chwilową poprawę. Każdą naprawę kończymy testowym szlifowaniem próbnego detalu i pomiarem, zanim maszyna wraca do klienta.
Podsumowanie
- Zużyte prowadnice i łoże to najczęstsza mechaniczna przyczyna utraty płaskości i wymaga regeneracji geometrii, nie tylko regulacji parametrów.
- Niewłaściwe mocowanie na stole lub uchwycie elektromagnetycznym odkształca detal jeszcze przed obróbką, co ujawnia się dopiero po zdjęciu elementu.
- Niewyważona lub zużyta ściernica generuje drgania widoczne jako faliste ślady na powierzchni.
- Diagnostyka zaczyna się od maszyny, a dopiero potem obejmuje detal, mocowanie i parametry obróbki.